Domain waschmaschinewokaufen.de kaufen?
Wir ziehen mit dem Projekt
waschmaschinewokaufen.de um.
Sind Sie am Kauf der Domain
waschmaschinewokaufen.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain waschmaschinewokaufen.de kaufen?
Sind Toplader-Waschmaschinen lauter als Frontlader?
Es gibt keine generelle Regel, dass Toplader-Waschmaschinen lauter sind als Frontlader. Die Lautstärke hängt von verschiedenen Faktoren ab, wie zum Beispiel der Bauweise der Maschine, der Qualität der Dämmung und dem verwendeten Programm. Es gibt sowohl leise Toplader als auch laute Frontlader, daher ist es wichtig, die technischen Daten und Kundenbewertungen zu vergleichen, um die Lautstärke einer bestimmten Maschine zu ermitteln. **
Welche Waschmaschine ist besser: Toplader oder Frontlader?
Die Entscheidung zwischen einem Toplader und einem Frontlader hängt von persönlichen Vorlieben und individuellen Bedürfnissen ab. Toplader sind in der Regel platzsparender und einfacher zu bedienen, während Frontlader eine größere Kapazität und eine bessere Energieeffizienz bieten können. Es ist wichtig, die spezifischen Funktionen und Eigenschaften der jeweiligen Modelle zu vergleichen, um die beste Wahl für Ihre Bedürfnisse zu treffen. **
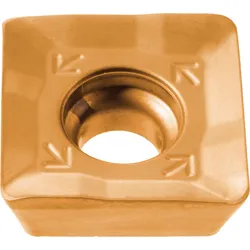
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40:
-
Wendeschneidplatte SOMT09T304-R PMK40 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,08 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle117,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte TCGX163504-M PMK40 TECWERKzum Fasen und Senken · für Fasenfräser 45° TCGX Weitere technische Eigenschaften: · d1: 4,6mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,4mm · Schnitttiefe max.: 7,5 mm in Stahl / 7,5 mm in Rostfrei / 7,5 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 70 m/min in Stahl / 70 m/min in Rostfrei / 70 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 90 m/min in Stahl / 90 m/min in Rostfrei / 90 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle287,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SEET1204AFSN-M PMK30 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / 265 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle139,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SDMT120508SR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,4mm · s: 5mm · l: 12,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 7 mm in Stahl / 5 mm in Rostfrei / 5 mm in Guss / - mm in NE-Metalle / 8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 150 m/min in Rostfrei / 165 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / 235 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle146,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Warum sind Toplader-Waschmaschinen teurer als Frontlader-Waschmaschinen?
Toplader-Waschmaschinen sind in der Regel teurer als Frontlader-Waschmaschinen aufgrund ihrer speziellen Bauweise und Technologie. Toplader haben eine vertikale Trommel, die das Beladen von oben ermöglicht, während Frontlader eine horizontale Trommel haben. Die Herstellungskosten für Toplader sind oft höher, da sie aufgrund ihrer kompakteren Größe und des speziellen Designs mehr Material und Technologie erfordern. **
-
Was ist der Unterschied zwischen Frontlader und Toplader?
Was ist der Unterschied zwischen Frontlader und Toplader? Frontlader-Waschmaschinen haben eine Tür an der Vorderseite der Maschine, während Toplader-Waschmaschinen eine Tür an der Oberseite haben. Frontlader haben in der Regel eine größere Kapazität und sind energieeffizienter, während Toplader kompakter sind und weniger Platz benötigen. Frontlader sind oft leiser und bieten mehr Programme und Funktionen, während Toplader einfacher zu bedienen sind und schneller Waschzyklen haben. Letztendlich hängt die Wahl zwischen Frontlader und Toplader von persönlichen Vorlieben, Platzbedarf und Budget ab. **
-
Was ist besser Frontlader oder Toplader bei Waschmaschinen?
Was ist besser Frontlader oder Toplader bei Waschmaschinen? Diese Frage hängt von verschiedenen Faktoren ab. Frontlader sind in der Regel energieeffizienter und bieten eine größere Kapazität, während Toplader weniger Platz benötigen und oft einfacher zu bedienen sind. Frontlader sind auch schonender für die Wäsche, da sie weniger Reibung verursachen. Letztendlich hängt die Wahl zwischen Frontlader und Toplader von persönlichen Vorlieben, Platzbedarf und Budget ab. **
-
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40:
-
Wendeschneidplatte APKT160408PDR-R PMK40 Bearb.Schrupp TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,26 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 245 m/min in Stahl / 145 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 70 m/min in Superlegierungen / - m/min in gehärtete Stähle122,59 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SOMT09T304-R PMK40 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,08 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle117,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte TCGX163504-M PMK40 TECWERKzum Fasen und Senken · für Fasenfräser 45° TCGX Weitere technische Eigenschaften: · d1: 4,6mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,4mm · Schnitttiefe max.: 7,5 mm in Stahl / 7,5 mm in Rostfrei / 7,5 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 70 m/min in Stahl / 70 m/min in Rostfrei / 70 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 90 m/min in Stahl / 90 m/min in Rostfrei / 90 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle287,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Sind Toplader-Waschmaschinen lauter als Frontlader?
Es gibt keine generelle Regel, dass Toplader-Waschmaschinen lauter sind als Frontlader. Die Lautstärke hängt von verschiedenen Faktoren ab, wie zum Beispiel der Bauweise der Maschine, der Qualität der Dämmung und dem verwendeten Programm. Es gibt sowohl leise Toplader als auch laute Frontlader, daher ist es wichtig, die technischen Daten und Kundenbewertungen zu vergleichen, um die Lautstärke einer bestimmten Maschine zu ermitteln. **
-
Welche Waschmaschine ist besser: Toplader oder Frontlader?
Die Entscheidung zwischen einem Toplader und einem Frontlader hängt von persönlichen Vorlieben und individuellen Bedürfnissen ab. Toplader sind in der Regel platzsparender und einfacher zu bedienen, während Frontlader eine größere Kapazität und eine bessere Energieeffizienz bieten können. Es ist wichtig, die spezifischen Funktionen und Eigenschaften der jeweiligen Modelle zu vergleichen, um die beste Wahl für Ihre Bedürfnisse zu treffen. **
-
Warum sind Toplader-Waschmaschinen teurer als Frontlader-Waschmaschinen?
Toplader-Waschmaschinen sind in der Regel teurer als Frontlader-Waschmaschinen aufgrund ihrer speziellen Bauweise und Technologie. Toplader haben eine vertikale Trommel, die das Beladen von oben ermöglicht, während Frontlader eine horizontale Trommel haben. Die Herstellungskosten für Toplader sind oft höher, da sie aufgrund ihrer kompakteren Größe und des speziellen Designs mehr Material und Technologie erfordern. **
-
Was ist der Unterschied zwischen Frontlader und Toplader?
Was ist der Unterschied zwischen Frontlader und Toplader? Frontlader-Waschmaschinen haben eine Tür an der Vorderseite der Maschine, während Toplader-Waschmaschinen eine Tür an der Oberseite haben. Frontlader haben in der Regel eine größere Kapazität und sind energieeffizienter, während Toplader kompakter sind und weniger Platz benötigen. Frontlader sind oft leiser und bieten mehr Programme und Funktionen, während Toplader einfacher zu bedienen sind und schneller Waschzyklen haben. Letztendlich hängt die Wahl zwischen Frontlader und Toplader von persönlichen Vorlieben, Platzbedarf und Budget ab. **
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40
-
Wendeschneidplatte SEET1204AFSN-M PMK30 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / 265 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle139,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SDMT120508SR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,4mm · s: 5mm · l: 12,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 7 mm in Stahl / 5 mm in Rostfrei / 5 mm in Guss / - mm in NE-Metalle / 8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 150 m/min in Rostfrei / 165 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / 235 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle146,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte KNUX160410SR-M PMK40 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,76mm · s: 4,76mm · l: 19,5mm · d: 9,525mm · l1: 16,15mm · r: 1,0mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 4,8 mm in Stahl / 3,6 mm in Rostfrei / 4,8 mm in Guss / - mm in NE-Metalle / 2,9 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,6 mm/U in Stahl / 0,45 mm/U in Rostfrei / 0,6 mm/U in Guss / - mm/U in NE-Metalle / 0,36 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 125 m/min in Stahl / 75 m/min in Rostfrei / 115 m/min in Guss / - m/min in NE-Metalle / 25 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 230 m/min in Stahl / 135 m/min in Rostfrei / 215 m/min in Guss / - m/min in NE-Metalle / 65 m/min in Superlegierungen / - m/min in gehärtete Stähle128,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT160408PDR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle122,59 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Was ist besser Frontlader oder Toplader bei Waschmaschinen?
Was ist besser Frontlader oder Toplader bei Waschmaschinen? Diese Frage hängt von verschiedenen Faktoren ab. Frontlader sind in der Regel energieeffizienter und bieten eine größere Kapazität, während Toplader weniger Platz benötigen und oft einfacher zu bedienen sind. Frontlader sind auch schonender für die Wäsche, da sie weniger Reibung verursachen. Letztendlich hängt die Wahl zwischen Frontlader und Toplader von persönlichen Vorlieben, Platzbedarf und Budget ab. **
-
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
-
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.